在新能源、汽车零部件装配的拧紧工序中,螺栓连接失效会直接带来安全隐患。很多生产工程师常会纠结拧紧控制方式的选择:纯扭矩法操作简单,但在很多关键工位容易出现质量漏判;而扭矩 + 角度控制法凭借更高稳定性,在阿特拉斯等高端拧紧设备方案中被大量应用,成为关键装配工位的优选工艺。
纯扭矩法的原理,是直接将目标扭矩作为唯一判定标准,当拧紧工具检测扭矩到达设定值,即判定装配合格。这种方式的短板在于,螺栓预紧力会受摩擦系数影响极大。螺栓、垫片、工件结合面的粗糙度、表面镀层、油污、锈蚀,都会改变螺纹摩擦状态。同样达到设定扭矩,摩擦大时螺栓拉伸变形小、预紧力不足;摩擦小时螺栓被过度拉长,甚至发生螺栓屈服断裂。也就是说,扭矩读数达标,不代表预紧力合格。在动力电池、电机壳体、底盘连接件这类安全相关装配工位,单一扭矩判定很容易埋下质量风险。
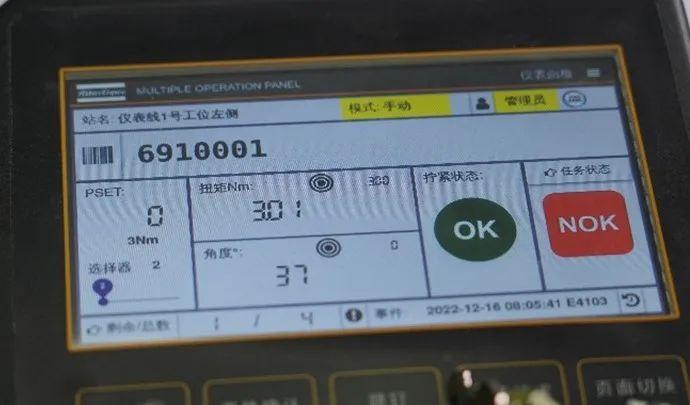
扭矩 + 角度法,也常被称为扭矩转角法,核心逻辑分为两步:首先拧紧到一个较小的起始扭矩,消除零件之间的间隙,压平结合面;从该起点开始,再控制螺栓旋转固定角度。螺栓的伸长量由旋转角度决定,预紧力直接和螺栓的形变挂钩,弱化了螺纹摩擦系数带来的波动影响。哪怕螺纹摩擦发生变化,只要角度控制到位,螺栓获得的预紧力也能稳定在设计区间,大幅减少预紧力离散度。阿特拉斯的拧紧控制系统,就内置成熟的扭矩转角工艺包,支持实时同步采集扭矩、角度两组数据,双重阈值判定,一旦出现滑牙、浮钉、垫片漏装等异常,系统会立刻报警,不会出现 “扭矩合格但装配失效” 的误判。
两种工艺有着各自适用场景,并非扭矩 + 角度法可以完全替代纯扭矩法。对于普通非关键工位、短螺栓、厚垫片结构,摩擦条件稳定,纯扭矩法足够满足生产需求,调试简单、成本更低。但涉及高强度螺栓、安全件、新能源三电装配,工件结合面间隙不确定,摩擦波动大,扭矩转角法优势会充分体现。
同时要注意,扭矩 + 角度法对拧紧设备、工艺调试有更高要求,需要结合螺栓屈服强度做工艺验证,设定起始扭矩、目标转角与扭矩上下限。阿特拉斯智能拧紧系统还支持将扭矩、角度数据完整上传 MES 系统,实现每一颗螺栓拧紧数据全生命周期追溯,方便产线做质量复盘。
总结来说,纯扭矩法只监测拧紧的 “力”,扭矩 + 角度法同时监测力与螺栓形变,从原理上降低摩擦带来的预紧力偏差。在对连接可靠性要求严苛的汽车与新能源装配领域,扭矩转角法成为保障装配质量的重要工艺方案。