在汽车零部件、新能源、储能等高端制造领域,螺栓锁付看似只是一道简单装配工序,却直接决定整机产品的安全性与可靠性。传统产线中,大量企业依靠事后质检发现虚拧、过拧、滑牙等缺陷,问题发生之后再返工排查,不仅造成物料浪费,一旦不良品流入下游,还会带来召回风险与品牌损失。随着工业物联网技术深度落地,锁付工序已经从 “事后检验” 转向 “过程监控、异常预判”,扭矩与角度的实时数字化采集,成为制造企业提质降本的关键抓手。
传统拧紧工具大多只输出最终扭矩结果,无法记录拧紧全过程曲线。当出现工件公差偏移、螺钉品质波动、工具内部零部件磨损等情况时,产线往往不能及时察觉,直到批量不良出现才被动处理。很多工厂遇到质量问题,只能依靠工程师现场反复复现故障,排查周期长,难以定位问题根源。而物联网化的拧紧系统,能够持续采集扭矩、角度、转速等动态过程数据,把看不见的螺栓拧紧过程变成可读取、可分析的数字信号,实现对锁付全过程的透明化管理。
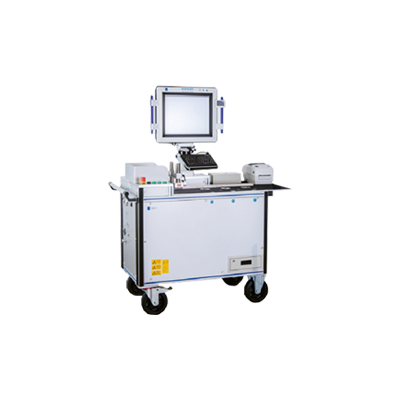
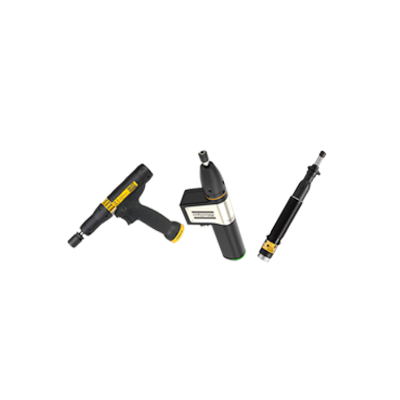
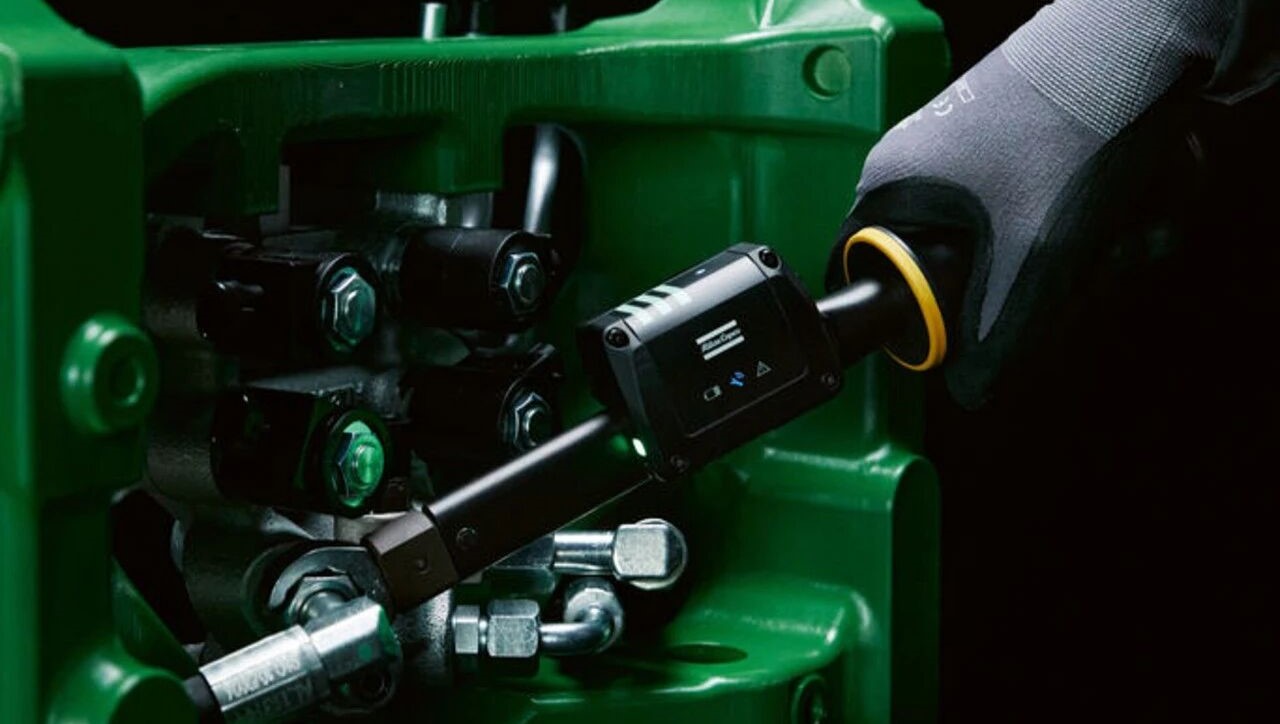
一套成熟的物联网拧紧解决方案,核心在于硬件传感器、控制器与上层软件平台的协同运作。以行业广泛应用的阿特拉斯・科普柯 Power Focus 系列拧紧控制系统为例,工具端内置高精度扭矩与角度传感器,每一次锁付作业都会完整记录过程曲线,实时把数据传输至控制器,再通过标准工业协议对接 MES 系统,完成数据汇总、存储与可视化展示。系统不仅可以判断单颗螺钉 OK/NOK 状态,还能够设置多维度阈值,当扭矩离散度变大、角度出现异常偏移时,系统会触发声光报警,第一时间提示现场人员干预,避免缺陷持续产出。
除了识别工件与工艺异常,物联网拧紧体系更大的价值,体现在设备状态的提前预判。拧紧电批内部齿轮、轴承、传感器会随着长时间作业逐步损耗,硬件性能会缓慢漂移,这种衰减肉眼很难发现,但会直接带来扭矩精度下降。通过持续分析历史扭矩‑角度数据集,平台可以挖掘工具性能变化趋势,当数据波动逐渐逼近警戒区间,系统便推送维护提醒,做到预测性维护,而不是等工具彻底故障停机才维修。这种模式改变了传统定期保养或者坏了再修的运维模式,有效减少非计划产线停机,延长工具使用寿命。
对于汽车、动力电池这类具备严苛审核标准的行业,完整的锁付数据也是合规生产的硬性条件。物联网拧紧平台会留存每一颗螺栓对应的扭矩、角度、时间戳、工位编号、工具序列号,形成不可篡改的装配档案。一旦发生质量事件,工作人员可以快速回溯对应工件全部锁付记录,区分是来料问题、工艺参数问题还是工具磨损问题,大幅缩短故障分析周期,满足行业对于过程可追溯的体系要求。
当然,实现锁付工序的物联监控,并不等于直接采购高端设备就万事大吉。制造企业也需要理清自身实际工况:多品种混线生产、狭小工位、高温多粉尘车间、老旧产线改造,不同场景对数据传输稳定性、报警逻辑、对接协议都有差异化要求。部分工厂上线之后出现数据断传、报警过多干扰生产等现象,根源在于前期没有结合 Joint 接头特性合理设置扭矩‑角度工艺窗口,以及没有做好软硬件之间的适配调试。